耐寒性能と施工温度は別の数字
カタログの「硬化後耐熱温度」「低温密着性」「使用温度範囲」は、塗膜が硬化した後の性能を示す場合があります。施工前の気温や材料温度を示す欄と混ぜないよう、仕様表の見出しごとに読みます。
例えばHB2700は硬化後の耐熱範囲として−25〜90℃を掲載していますが、施工時は材料温度15〜30℃と記載されています。この耐熱値を根拠に、氷点下でそのまま施工できるとは言えません。
| 製品 | 資料記載の施工条件 | 低温時に読む点 |
|---|---|---|
| UBC-HB 2700 | 缶・材料を15〜30℃にする | 硬化後耐熱温度とは別条件 |
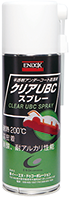
| クリアUBCスプレー | 15〜30℃の環境で施工 | 硬化後200℃耐熱とは別条件 |
| 錆転換剤RS | 塗装・パテ工程は通常約2〜3時間後 | 低温時は約4〜6時間後の目安 |
HB2700は材料温度の指定を確認する
HB2700の使用方法には、缶を15〜30℃にして施工するよう記載されています。寒い保管場所から持ち込んだ材料を、外気温だけで使えると判断せず、製品指定の材料温度を確かめます。
材料は15〜30℃の指定温度になっているか確認します。調温方法は製品の取扱表示に従い、直火など指定外の方法を使いません。温度管理ができない場合は作業を延期し、施工面の汚れ・油分を除去して完全乾燥させます。
施工面を洗浄した場合は、凹部や合わせ目の水分が残っていないかも確かめます。完全乾燥の指定がある製品では、外気温だけでなく、施工対象の状態を見てから塗布開始を決めます。
クリアUBCは施工環境15〜30℃を読む
クリアUBCスプレーのカタログは、15〜30℃の環境で使うよう記載しています。缶の温度だけでなく、塗布する環境が条件に合うかを確認してください。硬化後に200℃まで耐えるという値は、施工可能な気温や加熱乾燥方法を示しているわけではありません。
施工前は表面の汚れ・油脂分を除去して完全乾燥し、必要に応じて足付けします。換気や、駆動部・モーター・熱交換部品・200℃以上となる場所の禁止事項も同時に確認します。
RSの低温時は次工程の待ち時間に反映する
錆転換剤RSのカタログでは、塗装・パテ処理に進む場合、通常約2〜3時間後、気温が低い場合は約4〜6時間後を乾燥目安としています。その後、表面を不織布研磨材で軽く足付けし、2液プライマーサフェーサー(プラサフ)を入れてから塗装・パテへ進みます。一部のパテは密着しにくい場合があるため、適合も確認してください。
この時間をHB2700など別材料の乾燥時間として使わないでください。RSを使う箇所とアンダーコートを使う箇所の工程を分け、次工程と温度条件を作業票へ明記します。
施工延期も含めて当日の作業を決める
現場温度が製品資料の範囲外、洗浄水や結露の水分が残る、材料を所定温度にできない場合は塗布を見合わせます。製品ごとの施工環境・材料温度を守れる状態に整えてから作業を再開してください。
当日の記録には外気温だけでなく、施工場所・材料温度・乾燥条件・次工程を残します。条件外で作業する必要があるときは、製品名と現場状況を伝えてメーカーに確認してから方法を決めます。
室内へ材料を移動する場合も、容器の温度が落ち着いたかを製品の温度条件で確認します。温度表示のない容器や被塗面の状態を推測で扱わず、条件に合っているか判断できなければ施工を見合わせます。
作業開始後に気温が下がる予定なら、施工中だけでなく乾燥待ちの環境も確認します。予定が条件を満たせなくなる場合、途中から別製品の温度条件を適用したり、材料を混ぜたりせず、作業を止めて製品ごとに次の判断を行います。
複数製品を順番に使う日は、前工程で使った材料名と次工程の材料名を作業票に残します。温度条件が似て見えても、材料温度を指定する製品と施工環境を指定する製品は別々に判定します。ひとつの製品で温度を確認した結果を、他製品に代用しないようにします。
- 施工環境または材料温度が資料の範囲内か
- 被塗面に水分・油分が残っていないか
- RS後に2液プライマーサフェーサーへ進む待ち時間を確認したか
- 無理な加熱や指定外の乾燥を加えていないか