目的から選ぶ比較表
材料名の印象ではなく、赤錆の処理なのか溶接工程なのかを先に区別します。
| 確認項目 | ジンクスプレー | 錆転換剤RS |
|---|---|---|
| 製品資料の主な用途 | スポット溶接、MIG・半自動アーク溶接時の防錆 | 赤錆が発生した金属面の防錆下地処理 |
| 製品の特徴 | 亜鉛粉を含み、亜鉛の犠牲防食作用で鉄を保護 | 赤錆を黒錆状に転換し、表面に防錆塗膜を形成 |
| 施工前 | 錆、油分、ほこりを除去。工法・塗布時点を確認 | 浮いた赤錆、油分、ほこりを除去して乾燥 |
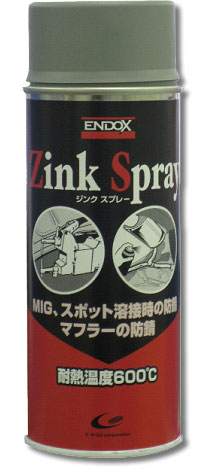
| 資料にある数値 | 耐熱約600℃、400ml、乾燥塗膜の亜鉛分90% | ハケ500ml、スプレー400mlなどタイプ別 |
| 使う判断 | 溶接部位と指定された溶接工程に合わせる | 赤錆面と、その後の塗装・補修工程に合わせる |
溶接工程は工法と塗布時点を照合する
ジンクスプレーのカタログは、スポット溶接についてウェット・ドライいずれにも適すると説明し、MIGや半自動アーク溶接も用途に挙げています。使用方法は、錆・油分・ほこりを除去し、缶を約2〜3分振って25〜30cm離し、薄く2度吹きするよう案内しています。
これらの製品記載は、溶接する部品や接合方式に対する車両メーカーの補修指示を置き換えるものではありません。耐熱600℃という数値から、溶接中の使用条件や全ての接合方法に適合すると判断せず、塗布面・工程・後処理を作業前に照合します。
施工方法にも違いがあります。ジンクは缶を約2〜3分振り、25〜30cm離して薄く2度吹きする記載です。RSはハケまたはスプレーで薄く塗り、色変化を見て薄く2度塗りする案内です。どちらも薄塗りが基本ですが、容器の扱いや距離など各製品固有の手順を共通化せず、それぞれのカタログに従います。
参照:ジンクスプレー カタログ
赤錆面はRSの下地処理条件を見る
錆転換剤RSのカタログは、浮いた赤錆が残ると完全に転換しないため除去し、油分やほこりを落として乾燥させるよう示しています。薄く塗布し、色が濃灰色から黒色へ変化したら薄く2度目を塗る手順です。
塗装やパテへ進む場合は、乾燥状態を確認し、軽く足付けしたうえで2液プライマーサフェーサーを入れます。RSは赤錆面の下地処理用であり、溶接用途へ読み替えず、車両・設備の指定工程に沿って材料を選びます。
参照:錆転換剤RS カタログ
作業前に整理する3項目
溶接と赤錆処理が同じ部品に含まれる場合も、どの面をどの材料で処理するかを工程ごとに分けて考えます。指定が確認できない場合は、製品の耐熱温度や色だけで代替を決めず、材料名と工法をそろえて確認してください。
赤錆面の処理と溶接の両方が一つの補修範囲にある場合は、車両の補修要領に沿って作業区画と工程を分けて記録します。二つの材料を重ねる順番も、車両・製品の指定工程に従って決めます。
製品を選ぶ相談では、赤錆の写真だけでなく、溶接の有無と予定する接合方法も添えると、用途の取り違えを減らせます。
- 赤錆面の処理か、これから行う溶接工程か。
- 施工部位、金属面の状態、溶接方法と塗布のタイミング。
- 補修指示と製品カタログにある後工程・乾燥条件。